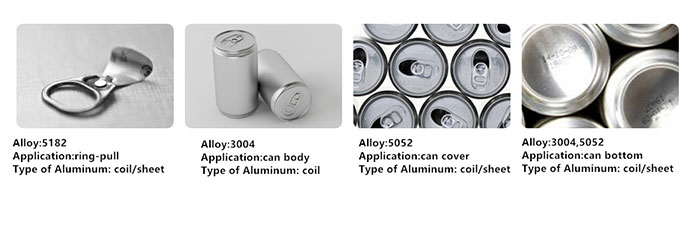
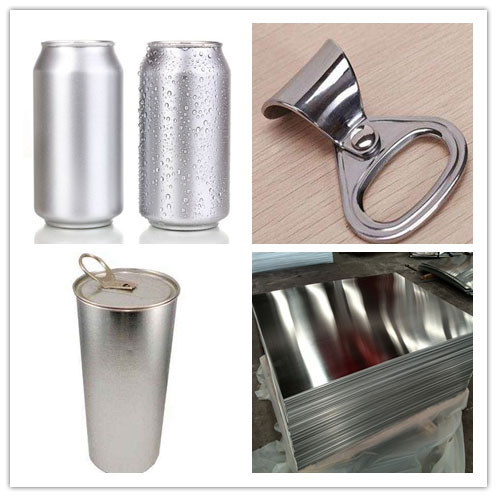
캔은 일상에서 가장 흔히 사용되는 음료 포장재입니다. 캔의 알루미늄 벨트는 세 가지 종류의 알루미늄 합금으로 구성되어 있으며, 세 가지 구성 요소로 구성되어 있습니다: 3004 - 캔 본체, 5052- 캔 커버, 5182 - 링 풀. 알루미늄이 캔스터의 핵심입니다.
3004는 3003 합금의 변형으로, 형태 적합, 용해성, 우수한 내식성을 갖추고 있으며, 가공에 더 좋은 형태 안정성, 높은 납땜 능력, 부식 저항성을 요구합니다. 알루미늄 시트 자체가 산화 저항성이 뛰어나기 때문에, 탄산음료가 캔에 남는 산화와 부식을 방지하는 데 매우 효과적입니다.
캔 커버는 5052 알루미늄 시트로 만들어졌고, 링 풀 은 5182 알루미늄 시트로 만들어졌습니다. 5052와 5182는 알루미늄 마그네슘 합금으로 구성되어 있으며, 우수한 내식성, 용접 가능성, 냉간 가공 가능성, 중간 강도를 자랑합니다. 연마 후 표면은 매우 밝지만, 5182의 마그네슘 함량이 5052보다 높고, 실리콘을 일부 포함해 용접 성능이 5052 합금보다 우수합니다. 그래서 5052는 캔 커버용으로, 5182 알루미늄 시트는 링 풀에 사용됩니다.
링 풀 알루미늄 시트의 사양
합금 번호: 5182, 3004, 5052, 3105 등
두께: 0.18-0.5mm
폭: 20-1800mm
항복 강도: 295-395Mpa(수율 세기)
인장 강도: 355-430 Mpa(인장 강도)
연장률: 5-7%;
구운 후
1. 항복 강도: 320MPa
2. 인장 강도는 360MPa
3≧. 신장률 ≥ 5.5%
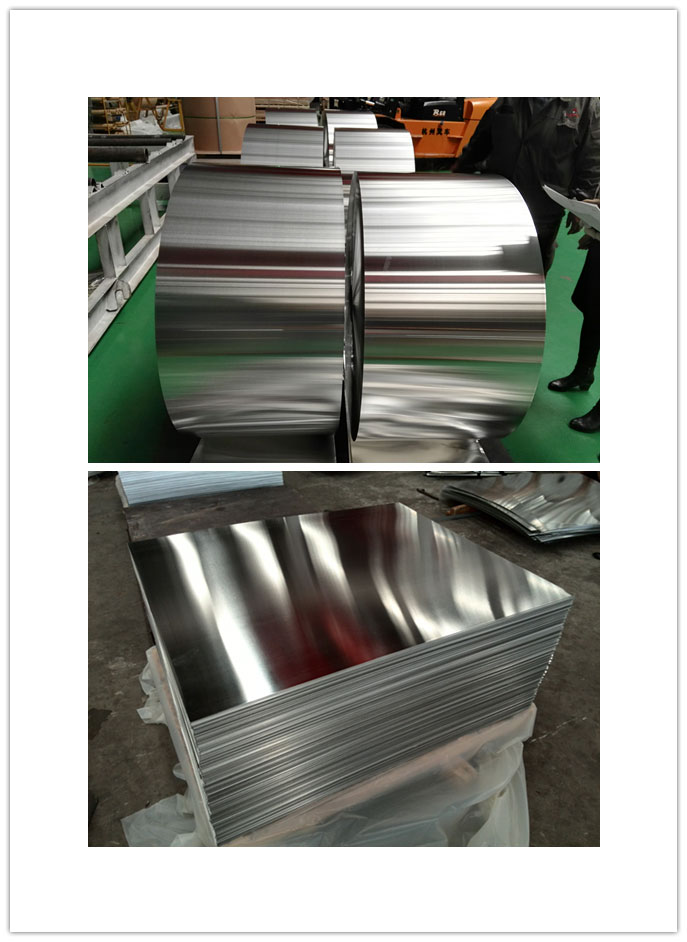
품질 요구사항
알루미늄 캔 생산은 40단계 이상으로 진행됩니다. 알루미늄 시트 성능과 관련된 주요 공정은 블랭킹, 펀칭 컵, 얇게 도면, 다듬기, 세척, 외부 인쇄, 내부 분무, 건조, 목, 가장자리 가공 등이 있습니다. 알루미늄 시트는 연속적인 블랭킹 공정과 베이킹 후 항복 강도를 보장하기 위해 적절한 강도와 좋은 깊이 성형을 가져야 합니다. 여기에는 두께도 포함됩니다. 알루미늄 시트의 두께는 0.25 ~ 0.30mm이며, 직경 약 138mm의 둥근 재료로 만들 수 있으며, 펀치컵은 두 개의 깊은 빈 공간으로 형성됩니다. 직경 감소율은 50% 이상입니다. 세 번의 스탬핑 후 두께는 0.08 - 0.10mm로 줄어들며, 인장 희석률은 65% 이상입니다. 얇아질 드로잉의 깊이 가공으로 인해 빈 재료의 연장성이 매우 낮아 작은 포함물도 캔을 부러뜨릴 수 있으며, 다듬기 및 선반 과정에서 파손이 없도록 해야 합니다. 또한 재료가 우수한 소성을 갖추어야 합니다. 여러 차례 베이킹 후 탱크 축을 압력 상태로 유지해야 하며, 탱크 바닥의 압력은 1.35kN, 압력 강도는 630kPa로 이루어져 통조림과 저장이 원활하게 진행되도록 합니다.
탱크 성형 공정에서 사용되는 희석 드로잉 공정
의 복잡성 때문에, 탱크용 알루미늄 시트의 종합 성능은 매우 엄격합니다. 즉, 인장 강도는 270 ~ 310MPa, 항복 강도는 250 ~ 300MPa, 신장 속도는 3% 이상입니다. 귀 박동률
은 2% 미만입니다. 판 표면에는 눈에 띄는 물결이 없으며, 내외부 표면 마감은 균일해야 하며, 산화, 눈에 띄는 내재물, 압축, 얼음 및 기타 결함이 없어야 합니다. 판 두께는 균일해야 하며, 허용 오차는 0.005mm 이내여야 합니다.
귀걸이 요금을 낮췄다
귀걸이 속도 조절은 매우 중요합니다. 귀가 형성되면 다듬어야 하며, 이는 재료 낭비와 중간 절단 공정을 증가시켜 비용 증가와 생산 효율 저하를 초래합니다. 더불어, 깊은 충격과 얇아지는 드로잉 과정은 양쪽 귀 사이에 금이 가기 쉽습니다. 탱크 재료 생산 사업은 생산 감소를 위해 취한 대책을 주로 마무리 후 완전 재결정화 상태에 있으며, 냉간 압연 변형을 엄격히 제어하여 결국 재결정화 질감의 압연 질감 약 25%를 달성합니다. 합금 탱크는 300°C 이상의 고온 압연 온도에서 재결정화된 입방체 조직의 끝부분에서 형성에 유리하며, 재결정 조직의 비율을 증가시켜 귀 속도(ear rate)를 억제합니다. 생산 실습에 따르면 l+4 핫 연속 압연 라인을 압연 캔에 사용할 수 있을 때, 결정화 큐브로 형성될 수 있습니다. 85% 이상입니다. 냉간 압연이 0.28mmH19 상태에 도달하면 냉간 압연 질감과 재결정화 큐브가 가장 낮은 귀 속도로 최적의 매칭 상태에 도달할 수 있습니다.
귀 박수는 재료 내 포함물의 크기와 양과 관련이 있으며, 알루미늄 내 불순물과 포함물은 귀 박동률에 상당한 영향을 미칠 수 있습니다. 거친 포함물과 불순물은 기판과 탄성 계수가 다르기 때문에, 컵과 가변 도면 제작 과정에서 주변 금속의 흐름이 방해되어 귀 속도가 증가합니다. 거친 알루미늄 입자는 금속 변형의 균일성을 증가시키고 귀 박동률을 높입니다. 균질화 어닐링 후 화합물 입자가 작을수록 분포가 균일하며, 귀 속도는 낮아집니다.