5083 알루미늄 시리즈의 5083 H111 및 H116 알루미늄 시트는 매우 인기 있는 판매입니다. 5083 h111 알루미늄의 H111 및 H116은 사실상 템퍼링 상태를 의미합니다. 이 템퍼링을 위해 최종 어닐링 후 5083 알루미늄 시트는 적절한 작업 경화를 거쳤으나, 작업 경화 정도는 H11 합금 시트만큼 높지 않습니다. 따라서 5083 H111 알루미늄은 충분한 강도, 우수한 가공성, 그리고 특히 혹독한 환경에서 높은 내식성을 보입니다. 실제로는 전형적인 해양용 알루미늄 시트로서 AL 5083 H111 및 H116은 보트 건조, 차량 차체, 용접 부품, 트레드 플레이트 등에 널리 사용됩니다.

5083 H111 및 H116 알루미늄 시트의 특징:
높은 부식 저항성: 이 합금은 해양 환경에서 부식에 대한 우수한 저항성을 제공합니다.
탁월한 강도: 특히 H116 템퍼에서 높은 강도를 제공합니다.
용접성: 우수한 용접성으로 다양한 제작 공정에 적합합니다.
성형성: 알루미늄 시트는 다양한 용도에 쉽게 성형할 수 있습니다.
저온 인성: 저온에서도 인성을 유지합니다.
적용 분야: 해양 용도, 구조 부품 및 내식성과 강도가 요구되는 기타 환경에서 일반적으로 사용됩니다.
알루미늄 합금 5083 H111 및 H116의 화학 조성
| 원소 | 구성 % |
|---|---|
| 망간 (미네소타) | 0.40 - 1.0 |
| 철(Fe) | 0.00 - 0.40 |
| 구리(Cu) | 0.0 - 0.10 |
| 마그네슘(Mg) | 4.0 - 4.90 |
| 실리콘 (Si) | 0.0 - 0.40 |
| 아연(Zn) | 0.0 - 0.25 |
| 크롬 (Cr) | 0.05 - 0.25 |
| 티타늄 (Ti) | 0.0 - 0.15 |
| 알루미늄(Al) | 밸런스 |
알루미늄 합금 5083 - H111의 기계적 특성
| Property | 가치 |
|---|---|
| 증명 응력 | 115분 MPa |
| 인장 강도 | 270 - 345 MPa |
| 50 mm에서의 신장 | 15분 % |
| 경도 브리넬 | 75 HB |
| 굽힘 반경 90° | 2.5 x t |
| 표시된 기계적 특성은 H111 템퍼에 관한 것임을 유의하세요 | |
알루미늄 합금 5083 - H116의 기계적 특성
| Property | 가치 |
|---|---|
| 증명 응력 | 215분 MPa |
| 인장 강도 | 305 MPa |
| 50 mm에서의 신장 | 15분 % |
| 경도 브리넬 | 85 중포 |
| 굽힘 반경 90° | 3.5 x t |
| 기계적 특성은 H116 템퍼에 대한 것임을 유의해 주세요 | |
알루미늄 합금 5083 H111 및 H116 의 굽힘 특성
알루미늄 합금 5083은 판 두께(t)의 N배 반경인 핀을 중심으로 90도 각도로 차갑게 구부려도 균열이 발생하지 않습니다.
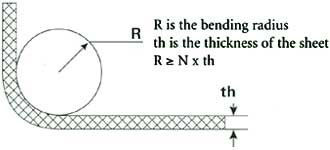
해양용 알루미늄 작업에서 고려해야 할 핵심 요소 중 하나는 최소 굽힘 반경입니다. 이는 금속이 금이 가거나 손상되지 않고 구부릴 수 있는 가장 작은 반경을 의미합니다. 금속이 최소 휘음 반경을 넘어 휘어지면 재료에 가해지는 응력이 너무 커져 균열이나 파손이 발생할 수 있습니다. 이를 방지하고 해양용 알루미늄의 구조적 완전성을 유지하기 위해서는 사용되는 특정 합금, 템퍼, 두께에 대한 권장 최소 굽힘 반경을 준수하는 것이 중요합니다.
5083 H111 및 H116 알루미늄 시트의 기술 사양
| 요소 | Mg | Si | Fe | Ti | Cu | Mn | Cr | Zn | Others | Al | ||
| 내용 | 4.0-4.9 | ≤0.4 | 0.4 | ≤0.15 | ≤0.1 | 0.4-1.0 | 0.05-0.25 | 0.25 | 0.05 | Remain | ||
| 일반적인 합금 | 5083 알루미늄 시트 | |||||||||||
| 재료 템퍼 | H111 | |||||||||||
| 두께 (mm) | 0.1-500 | |||||||||||
| 너비 (mm) | 100-2800 | |||||||||||
| 길이 (mm) | 커스터마이징 | |||||||||||
| 일반적인 제품 | 보트 불링, 차량 차체, 용접 부품, 트레드 플레이트 등등. | |||||||||||